 en
 cn
 it
 es
 tr
 ja
 sv
 pt
 nl
 ru
 fr
 de
 pl

Serving global fashion brands
as the core supply chain of excellence, agility, and innovation.
as the core supply chain of excellence, agility, and innovation.
20 Mar 2026 / Industria
Dos fábricas de prendas pueden tener equipos similares, objetivos de producción similares y operarios con una experiencia comparable, pero una de ellas puede lograr sistemáticamente una mayor producción con menos retrasos y menos reprocesos.
La diferencia rara vez se explica únicamente por la velocidad de costura.
En un proceso de fabricación de prendas bien organizado, los materiales llegan cuando se necesitan, los operarios saben exactamente qué se requiere en cada etapa, las tareas de producción se distribuyen según las cargas de trabajo reales y los problemas de calidad se identifican antes de que se extiendan por un lote grande. Cuando estas condiciones funcionan de manera conjunta, las prendas avanzan por la producción con menos interrupciones.
Por el contrario, los pequeños problemas pueden convertirse rápidamente en pérdidas de capacidad. Entre las fuentes habituales de pérdida de tiempo de producción se incluyen:
l Esperar materiales o componentes que faltan
l Cuellos de botella entre operaciones con diferentes cargas de trabajo
l Manipulación, búsqueda o traslado repetidos de prendas sin terminar
l Reprocesos causados por defectos descubiertos una vez avanzada la producción
Por este motivo, la eficiencia de la producción de prendas se entiende mejor como el rendimiento de todo el flujo de producción, en lugar de como la velocidad de una sola operación.
La costura es una de las actividades más visibles de la producción de prendas, pero solo constituye una parte del proceso.
Un operario de costura puede completar rápidamente una operación, pero la línea en su conjunto puede seguir ofreciendo un rendimiento deficiente si los paneles cortados no están listos, los componentes de distintos pedidos están mezclados, otra operación se convierte en un cuello de botella o las piezas terminadas regresan repetidamente para su corrección.
Desde la perspectiva de la planta de producción, la eficiencia consiste en gran medida en mantener el trabajo en movimiento.
El equipo de producción necesita coordinar los materiales, los operarios, los equipos, las instrucciones y los requisitos de calidad para que una operación pueda entregar el trabajo a la siguiente sin esperas ni manipulaciones innecesarias.
Por eso, dos líneas de producción que fabrican prendas similares pueden obtener resultados muy diferentes. Una puede dedicar la mayor parte de la jornada laboral a producir, mientras que la otra pierde pequeños intervalos de tiempo buscando componentes, esperando el trabajo procedente de otra operación, ajustando procesos o corrigiendo defectos.
Esas interrupciones pueden durar solo unos minutos cada vez, pero cuando se producen repetidamente a lo largo de una línea de producción, la pérdida acumulada puede llegar a ser considerable.
Antes de que comience la producción en serie, la fábrica necesita una base de producción clara y viable.
Esto incluye especificaciones aprobadas, instrucciones de producción, preparación para el corte, requisitos de las operaciones, disposición de las máquinas y otra información que necesite el equipo de producción. La preparación exacta varía según la prenda y la configuración de fabricación, pero el propósito sigue siendo el mismo: la producción no debe tener que adivinar qué debe fabricarse ni cómo debe manipularse.
Una línea de producción no puede funcionar de manera eficiente cuando aún se está aclarando información importante después de haber comenzado el trabajo.
Por ejemplo, si un operario recibe instrucciones de confección incompletas, el problema puede presentarse inicialmente como una simple pregunta. Pero si la respuesta afecta a varias operaciones conectadas, el resultado puede ser la interrupción del trabajo, el cambio de instrucciones o la repetición de piezas.
Una buena preparación reduce estas interrupciones antes de que lleguen a la línea.
Esta es una parte importante de la eficiencia de fabricación porque puede perderse tiempo de producción antes de coser la primera prenda. La preparación no está separada del rendimiento de fabricación; establece las condiciones en las que funcionará el proceso de producción.
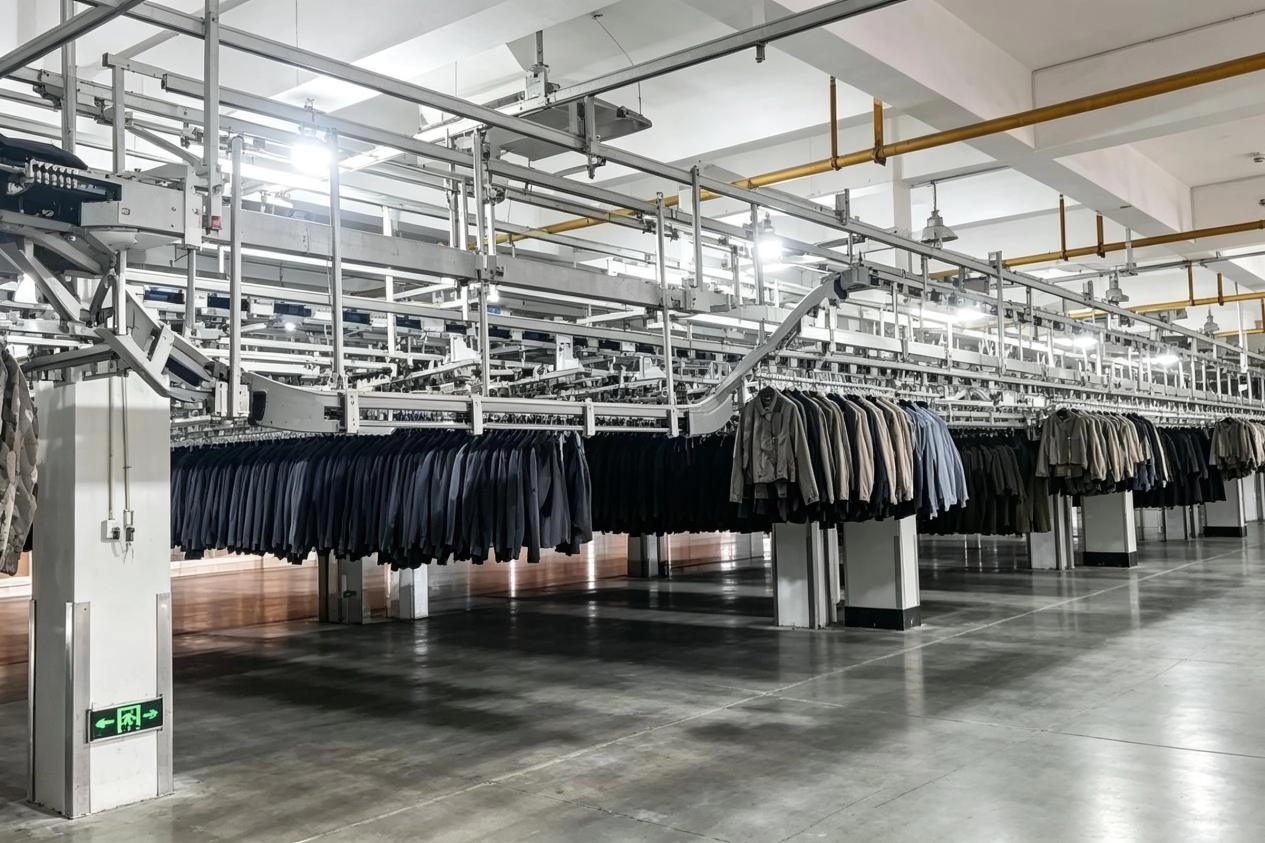
La preparación de la producción responde a la pregunta de si el trabajo está listo para comenzar. La disponibilidad de los materiales responde a una pregunta diferente: ¿están realmente disponibles los componentes necesarios cuando cada operación los necesita?
Los paneles cortados, el forro, la entretela, los adornos, los cierres, las etiquetas y otros componentes deben estar correctamente preparados y agrupados para la producción. Dependiendo de la prenda, algunos componentes también pueden requerir una preparación adicional antes de llegar a la línea de costura.
Un programa de producción puede indicar que una línea está lista para comenzar, pero la ausencia de un componente puede hacer que ese inicio previsto sea poco realista.
El problema no se limita a las grandes carencias. Los pequeños artículos faltantes pueden interrumpir la producción con la misma eficacia. Si los operarios se detienen repetidamente para esperar un componente determinado o si es necesario separar y reorganizar los paquetes, la mano de obra y los equipos disponibles dejan de utilizarse de forma continua.
Por lo tanto, la disponibilidad de los materiales guarda una relación directa con la eficiencia de la producción de prendas. El objetivo no es simplemente tener todos los materiales en algún lugar de la fábrica. Deben estar disponibles en la forma correcta, en la cantidad correcta y en la etapa de producción adecuada.
Una vez que la preparación y los materiales están listos, la forma en que el trabajo se desplaza por la fábrica se convierte en otro factor importante.
Un flujo simplificado de producción de prendas puede incluir:
Corte → Preparación de componentes → Operaciones de costura → Ensamblaje → Acabado → Inspección
La secuencia exacta depende del producto y de la configuración de la fábrica. Lo que importa es si el movimiento real del trabajo favorece una producción continua.
La manipulación innecesaria suele ser fácil de pasar por alto porque ningún movimiento individual parece especialmente improductivo. Un paquete puede trasladarse a otro puesto de trabajo, devolverse para solicitar aclaraciones, separarse porque los componentes estaban mezclados y trasladarse de nuevo antes de completar la operación.
Cuando se repiten en cientos o miles de prendas, esos movimientos consumen mano de obra sin añadir valor al producto terminado.
Lo mismo se aplica a la búsqueda y la espera. Si los operarios necesitan buscar con frecuencia el siguiente paquete, esperar el trabajo de otra operación o trasladar prendas sin terminar entre puestos de trabajo distantes, la línea de producción se vuelve menos eficiente aunque, técnicamente, todas las máquinas estén funcionando.
Un proceso de producción práctico debe dejar clara la siguiente tarea requerida y hacer que el trabajo necesario sea razonablemente accesible. Una buena organización del flujo de trabajo reduce el tiempo dedicado a trasladar, esperar, buscar y manipular prendas sin terminar.
Incluso cuando los materiales y el flujo de trabajo están bien organizados, la producción puede ralentizarse si la carga de trabajo entre las operaciones está mal equilibrada.
La producción de prendas rara vez consta de operaciones que requieren exactamente la misma cantidad de tiempo. Un operario puede completar rápidamente una costura sencilla, mientras que otro puede necesitar bastante más tiempo para un cuello detallado, un bolsillo, una cinturilla, un ensamblaje multicapa u otra operación compleja.
Si la operación más lenta no puede mantener el ritmo de la carga de trabajo entrante, las prendas sin terminar comienzan a acumularse delante de ese puesto de trabajo.
Al mismo tiempo, los operarios situados más adelante en la línea pueden acabar teniendo menos trabajo disponible porque el cuello de botella restringe el flujo.
El efecto puede observarse claramente en una situación de producción simplificada:
Condición de producción | Efecto habitual en el flujo de producción |
Cargas de trabajo similares entre operaciones conectadas | El trabajo avanza por la línea de forma más constante |
Una operación es considerablemente más lenta | Las prendas sin terminar se acumulan antes del cuello de botella |
Se asigna demasiada capacidad antes de un cuello de botella | El trabajo en curso aumenta sin mejorar la producción final |
La capacidad adicional respalda la operación restringida | El flujo general puede volverse más estable |
Aquí es donde el equilibrado de la línea adquiere importancia. Los responsables de producción deben tener en cuenta los tiempos de las operaciones, la capacidad de los operarios, la disponibilidad de las máquinas y la carga de trabajo real en cada etapa, en lugar de distribuir las tareas de manera uniforme simplemente porque el número de operarios parece equilibrado.
El objetivo no es hacer que todos los puestos de trabajo sean idénticos. Consiste en evitar que una operación restringida limite repetidamente la capacidad de los procesos conectados.
Por ejemplo, si una operación compleja de confección del cuello tarda sistemáticamente el doble que las operaciones circundantes, añadir más capacidad a puestos de trabajo no relacionados no mejorará necesariamente la producción total. La atención debe dirigirse a la operación que restringe el flujo.
El control de calidad suele tratarse como un objetivo de producción independiente, pero también tiene un efecto directo en la eficiencia.
Un defecto no solo afecta a la calidad del producto. También consume capacidad de producción.
Cuando se descubre un problema, puede ser necesario volver a inspeccionar, abrir, reparar, sustituir o someter la prenda a manipulaciones adicionales. Si el mismo problema ya ha afectado a una gran cantidad, el volumen de reprocesos puede llegar a ser considerable.
El momento en que se detecta el defecto es importante:
Cuándo se identifica el problema | Impacto probable en la producción |
Durante las primeras piezas | Normalmente se puede realizar un ajuste antes de que el problema se extienda |
Después de una cantidad de producción limitada | Puede ser necesario algún reproceso, pero el volumen afectado sigue siendo manejable |
Después de completar un lote grande | Pueden producirse reprocesos extensos, inspecciones adicionales y presión sobre el calendario |
Por ejemplo, un problema de confección identificado después de completar solo un pequeño número de prendas puede corregirse rápidamente. Si el mismo problema pasa inadvertido hasta que cientos de prendas han atravesado la operación, corregirlo puede requerir una cantidad considerable de mano de obra adicional y alterar el programa de producción.
Esto crea una cadena sencilla:
Defecto → Reproceso → Manipulación adicional → Capacidad perdida → Presión sobre el calendario
Un control de calidad eficaz ayuda a romper esta cadena antes.
El objetivo no es añadir más inspecciones por el mero hecho de inspeccionar. Consiste en identificar los problemas en una etapa en la que su corrección requiera menos tiempo y cause menos alteraciones en el resto del proceso de fabricación de prendas.
Una línea de producción que fabrica un gran número de prendas en un día concreto no es necesariamente una línea de producción eficiente.
La producción a corto plazo puede incrementarse mediante horas extraordinarias, mano de obra adicional o ajustes temporales. Estas medidas pueden ser necesarias en algunas situaciones, pero no indican automáticamente que el proceso subyacente se haya vuelto más eficiente.
Una medida más fiable es comprobar si el sistema de producción puede mantener una producción estable al tiempo que controla los reprocesos, las esperas, las interrupciones de materiales y las alteraciones del flujo de trabajo.
Por ejemplo, una línea puede alcanzar una producción inusualmente alta durante varios días al prolongar la jornada laboral, para después sufrir problemas de calidad, inestabilidad del flujo de trabajo o una mayor variación de la calidad. Otra línea puede producir un poco menos en un solo día, pero mantener un flujo estable durante todo el periodo de producción.
Desde una perspectiva de fabricación, la segunda situación puede representar una mayor eficiencia a largo plazo.
La producción de prendas de vestir depende de la constancia porque los pedidos en serie requieren que la misma lógica de producción funcione repetidamente en numerosas prendas, tallas, colores y lotes de producción.
Por lo tanto, la eficiencia no debe evaluarse únicamente por la cifra más alta registrada en un informe de producción. Un proceso estable que ofrece una producción predecible con interrupciones controladas suele ser más valioso que un proceso que genera picos ocasionales.
Para las marcas, comprender la eficiencia de fabricación resulta útil al hablar con un socio fabricante sobre los programas de producción, la capacidad y la producción prevista.
En lugar de fijarse únicamente en una cifra de producción diaria, conviene comprender cómo planea la fábrica mantener el pedido en movimiento.
Una conversación práctica con un socio fabricante puede abordar preguntas como:
l ¿Cómo se preparan los materiales y los componentes de producción antes de la producción en línea?
l ¿Cómo se distribuye la carga de trabajo cuando una operación tarda considerablemente más que otra?
l ¿Cómo se identifican los problemas de calidad antes de que generen reprocesos a gran escala?
Un socio fabricante debe ser capaz de explicar cómo se organiza la producción en torno a la prenda real, en lugar de basarse en una capacidad máxima teórica.
Para las marcas que hablan sobre la producción con un socio fabricante, sus capacidades de fabricación de prendas también pueden ofrecer una perspectiva más útil de cómo está estructurada la producción, incluidos los recursos y procesos disponibles para respaldar distintos pedidos de prendas.
Esto es especialmente importante para la producción en serie, donde una pequeña interrupción repetida en miles de prendas puede tener un efecto mucho mayor que en un pedido pequeño.
Las operaciones de fabricación de prendas más sólidas no son necesariamente las que prometen el tiempo de producción más rápido. Son aquellas que cuentan con un proceso capaz de mantener un flujo controlado desde la preparación hasta la inspección final.
Un proceso de fabricación de prendas eficiente no se crea acelerando una operación individual. Surge de mantener coordinado todo el flujo de producción, desde la preparación y la disponibilidad de los materiales hasta la costura, el acabado, el control de calidad y la inspección final.
Las mejoras más eficaces suelen encontrarse allí donde la producción se detiene, espera, repite o genera trabajo innecesario.
Para las marcas, comprender estas relaciones ofrece una visión más realista de la eficiencia de fabricación y facilita la evaluación de la planificación de la producción antes de que comience un pedido en serie.
Cuando se reducen esas interrupciones, la eficiencia se convierte en una propiedad de todo el proceso, en lugar de depender del rendimiento de una sola operación.
Un proceso eficiente de fabricación de prendas coordina la preparación de la producción, la disponibilidad de los materiales, el flujo de trabajo, el equilibrio de las operaciones y el control de calidad. El objetivo es mantener las prendas en movimiento con un mínimo de esperas, manipulaciones innecesarias, cuellos de botella y reprocesos.
No existe un único factor que determine la eficiencia. La disponibilidad de los materiales, la preparación de la producción, el equilibrio de la línea, la organización del flujo de trabajo, la asignación de los operarios y el rendimiento de la calidad pueden afectar a la fluidez con la que las prendas avanzan por la producción.
Los cuellos de botella suelen producirse cuando una operación tiene menos capacidad efectiva que las operaciones que le suministran trabajo. Por lo tanto, una operación compleja o que requiere mucho tiempo puede acumular prendas sin terminar y restringir el flujo de toda la línea.
No. Una costura más rápida en un puesto de trabajo no garantiza una mayor producción general. Si faltan materiales, otra operación está sobrecargada o los defectos generan reprocesos, la velocidad de costura adicional puede tener poco efecto en la eficiencia total de la producción.
Los reprocesos consumen mano de obra adicional, tiempo de máquina, tiempo de inspección y capacidad de manipulación de materiales. Cuando los defectos se identifican tarde o se repiten en una gran cantidad, los reprocesos resultantes pueden reducir la capacidad de producción disponible y ejercer presión sobre el calendario de entrega.

